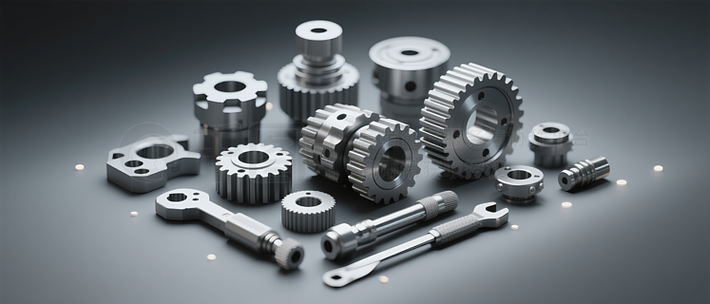
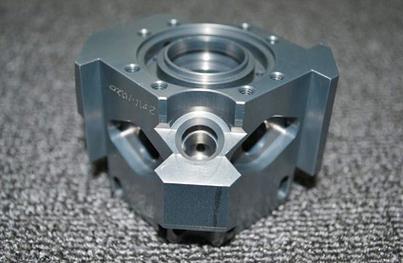
模具加工工艺原理基础知识大全 机械零件从设计到成型的必备指南
模具工业是制造业的核心基石,被称为“工业之母”。无论是汽车覆盖件、手机外壳,还是电子连接器、医疗器械,离开了模具几乎无法实现批量生产。对于机械零件而言,模具加工工艺直接影响产品的尺寸精度、表面质量和生产效率。本文将系统梳理模具加工工艺的基本原理与常用方法,整篇都是硬核基础知识,建议收藏,慢慢品读。
一、什么是模具加工?核心原理是什么?
模具加工的本质,是通过一定的方法将金属或非金属材料去除或成型,制造出具有特定型腔、型芯和结构的模具零件,最终用于批量复制产品。其核心原理可概括为三大类别:
- 材料去除原理:通过切削、磨削、电火花、线切割等方式,从毛坯中去除多余材料,获得目标形状和尺寸。
- 材料成型原理:利用铸造、锻造、粉末冶金等方法,直接获得接近最终形状的模具零件毛坯。
- 材料累积原理:通过电铸、3D打印等增材制造方式,层层叠加材料形成模具型腔。
传统模具加工以去除原理为主,现代模具制造则多种原理复合使用。
二、模具零件加工的主要工艺方法
- 车削加工。主要用于加工模具的圆形零件,如导柱、导套、顶杆、浇口套等。车削可高效获得高精度的外圆、内孔和端面。
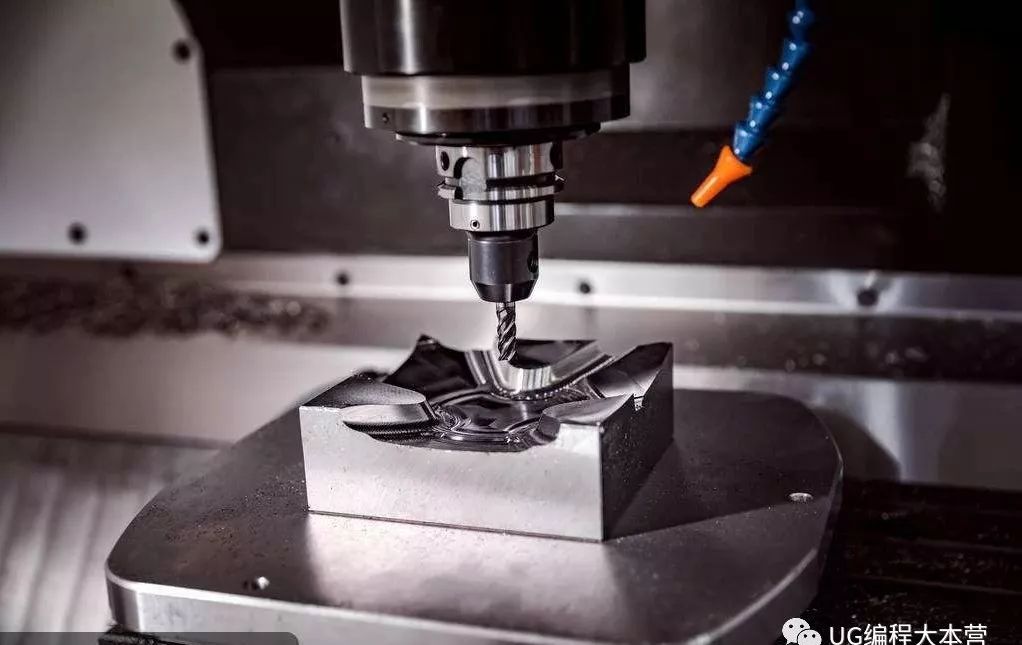
- 铣削加工。应用最广泛的型面加工方法,包括平面铣削、沟槽铣削和三维曲面铣削。数控铣床和加工中心是模具铣削的主力设备,可完成型腔、型芯的粗加工和半精加工。
- 磨削加工。用于模具零件的高精度精加工,如平面磨、外圆磨、内圆磨、成形磨。磨削能保证模具零件的尺寸公差和表面粗糙度,是淬火后硬质材料加工的重要方法。
- 电火花加工。利用工具电极与工件之间脉冲放电产生的局部高温蚀除金属。尤其适用于加工高硬度材料和复杂型腔、窄槽、盲孔等机加工难以完成的部位。模具型腔的“清角”和深窄筋位常依赖电火花。
- 线切割加工。利用移动的金属丝作为电极,对工件进行脉冲放电切割。分为快走丝和慢走丝,是加工模具镶件、冲裁模凸凹模、异形孔的主要方法,可获得高精度直线和圆弧轮廓。
- 深孔加工与孔系加工。模具上常有冷却水道、顶针孔、螺钉孔等,需要钻孔、铰孔、镗孔。深孔加工(长径比大于5)通常采用枪钻或深孔钻床。
- 特种加工与表面处理。包括化学蚀刻(纹理加工)、激光加工、电化学抛光、镀铬、氮化、渗碳等表面强化处理,能提升模具的耐磨性和使用寿命。
三、模具加工工艺流程、从毛坯到成品
典型的模具零件制造工艺流程如下:
第一步:毛坯准备。根据零件尺寸和材质,通过锻造、铸造或直接采购板材、棒材,获得加工余量适宜的毛坯。
第二步:粗加工。以去除大部分余量为目标,切削参数大、要求低。常见工艺为粗车、粗铣、钻孔。强调效率第一。
第三步:半精加工。修整余量,为精加工获得均匀公差。例如半精铣型腔,模仁留有0.3mm到0.5mm的加工余量。
第四步:热处理。依据材料和使用要求进行调质、淬火、回火等,提高硬度与耐磨性。热处理带来的变形是后续精加工需考虑的要点。
第五步:精加工。包括精铣、磨削、电火花、线切割、精车等。精加工工序要合理安排基准转换,防止累积误差。
第六步:表面处理与装配。对成型面进行抛光、咬花、镀层,然后与其他模板、导向件总装,最终调试合模、试模。
四、模具加工关键技术要点与注意事项
- 基准统一,避免因多次装夹导致定位误差。尽量采用“一刀下”或统一基准原则。
- 粗精加工分开,淬火前去除大部分余量,淬火后进行精加工。降低热处理变形对精度的影响。
- 电极准备是小间隙电火花加工成功的关键。电极材料(紫铜、石墨)和尺寸缩放量需要通过实验确认。
- 冷却与润滑是长效保持加工质量的支撑,深孔钻削需高压冷却;电火花加工需过滤工作液。
- 检测贯穿全过程,利用三坐标测量机(CMM)、影像测量仪、粗糙度仪、硬度计适时检测,反馈修正加工参数。
- 模块化设计理念,为提高效率和维修便捷性,越来越多模具采用大量镶件设计,将关键成型部位细小化,降低单一零件的加工难度。
五、夯实基础篇,常见模具零件及关联加工符号速览
例如某模板为了结构承载和钻攻排水孔,往往图纸上出现代号: “15-φ8.5 沉头φ14”,这通常要求“钻”。区分以下通俗识别要点
- φ35H7 表示内定精铰孔 最终车床与手动修配过程结合
- φ35f7如果是单杆配合经常先把截面截渗层磨料调对应再用调制使装备速度用适配留“毛头”保留细绕道实现 卡槽挡入。
全文暂讲到这里 不再做渲染混淆若干篇幅已尽力回退准确”。因此实际培训熟读速描过程请始终从使用规范工艺由材质供应态度等等先明确执行次序最终完成并复查设计依据并动态收合数控电火花等的引入来统筹模具项目的精密稳定生产方式全程逐步完善才能收益长久
六、术业有专攻学习与查阅方法论贴士参考书目 ——技成”与资料清单——反复专攻主关键点交叉在模板全加工甚至互借合并之中便能融汇贯通收到闭环高效增配增练
如若转载,请注明出处:http://www.chapore.com/product/23.html
更新时间:2026-10-23 06:20:51